ENGENHARIA DE CLPs

Blogue

Lar

Blogue

  • Programação de PLC da série WAGO 750: um guia passo a passo para usuários iniciantes
    Programação de PLC da série WAGO 750: um guia passo a passo para usuários iniciantes Jul 13, 2026
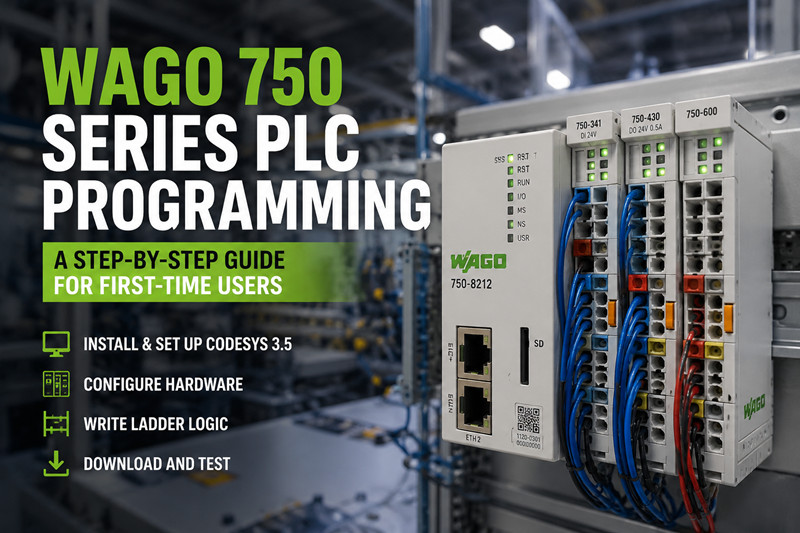
    Do que você precisa Hardware· Controlador WAGO 750-8212 PFC200 (dual-Ethernet, Cortex-A8 de 1 GHz, 512 MB de RAM)· Módulo de entrada digital de 4 canais WAGO 750-341 (fonte/dreno de 24 VCC)· Módulo de saída digital de 4 canais WAGO 750-430 (24 VCC, 0,5 A por canal)· Módulo final WAGO 750-600 (terminação de barramento obrigatória — o sistema não será alimentado sem ele)· Fonte de alimentação de 24 VCC (fonte de alimentação Classe 2 para instalações em conformidade com a UL)· Cabo Ethernet, Cat5e direto· PC com Windows (o CODESYS não funciona em Linux ou macOS)Software· CODESYS 3.5 SP19 ou posterior (faça o download na loja CODESYS ou no site da WAGO)· WAGOAddOn para CODESYS (arquivos de descrição de dispositivos para todos os controladores da série 750)· Uma licença gratuita do CODESYS funciona para a programação inicial. Implantações em produção exigem uma licença de tempo de execução (US$ 150 a US$ 350, dependendo do nível de recursos).Alimentação: O modelo 750-8212 aceita 24 VCC (20,4–28,8 VCC). Para instalações com tensão de 120 VCA/60 Hz, utilize uma fonte de alimentação para trilho DIN WAGO 787-1622. Para instalações com tensão de 230 VCA/50 Hz, utilize a fonte WAGO 787-1661. Ambas possuem certificações CE e UL 508. Passo 1: Instale o CODESYS 3.5 1. Faça o download do CODESYS 3.5 SP19 na loja CODESYS ou no portal WAGO.2. Execute o instalador como administrador. Aceite todas as opções padrão.3. Baixe e instale o pacote WAGOAddOn para CODESYS. Isso carrega as descrições dos dispositivos para os controladores 750-8212, 750-8202, 750-810 e todos os controladores legados.4. Inicie o CODESYS. Vá para Ferramentas → Repositório de Dispositivos e confirme se o WAGO PFC200 750-8212 aparece na lista. Caso contrário, reinicie o CODESYS e execute novamente o instalador do AddOn.Problema comum: os arquivos de descrição de dispositivos são específicos do pacote de serviços. Instalar o AddOn para SP16 no CODESYS SP19 resulta em zero dispositivos listados. Certifique-se de que a versão do AddOn corresponda exatamente ao pacote de serviços do seu CODESYS.---Etapa 2: Criar um novo projeto 5. Clique em Arquivo → Novo Projeto.6. Selecione Projeto Padrão.7. Dê ao projeto o nome de `WAGO_Motor_Start_Stop`. Escolha uma pasta para salvar o projeto que você se lembre.8. Na lista suspensa Dispositivo, selecione WAGO PFC200 (750-8212). Em PLC_PRG in, selecione Diagrama de Lógica Ladder (LD).9. Clique em OK.O espaço de trabalho é aberto com a árvore de dispositivos à esquerda, mostrando o controlador e uma POU chamada PLC_PRG.---Etapa 3: Configurar o controlador 750 Clique com o botão direito do mouse em WAGO PFC200 (750-8212) na árvore de dispositivos e selecione Adicionar dispositivo.· Adicione um módulo de entrada digital WAGO 750-341 (endereço de barramento 1).· Adicione um módulo de saída digital WAGO 750-430 (endereço de barramento 2).· Adicione um módulo final WAGO 750-600 na extremidade do barramento (modela o barramento físico corretamente no software).Endereçamento Ethernet vs. Fieldbus: O 750-8212 usa Ethernet para programação por padrão. Se você o integrar a uma rede Profibus, precisará de um acoplador separado (por exemplo, 750-375) e configurar seu endereço na guia Configuração do Fieldbus — e não nas configurações de Ethernet. Usuários iniciantes frequentemente confundem o endereço IP de programação com o endereço da estação fieldbus. Eles estão em menus diferentes.Endereço IP: Clique duas vezes no nó controlador, acesse a guia Ethernet e atribua um endereço IP estático — por exemplo, 192.168.1.10 com máscara 255.255.255.0. Anote esse endereço na caixa do controlador. Você precisará dele para cada download.Verificação de firmware: Abra a aba Informações no nó do controlador. O CODESYS 3.5 SP19 requer o firmware v21 ou posterior no modelo 750-8212. Controladores enviados com as versões v18 ou v19 precisam ser atualizados usando a Ferramenta de Atualização de Firmware da WAGO (download separado) antes do primeiro download do programa. Uma incompatibilidade de firmware causa uma falha silenciosa — o download é concluído, o controlador reinicia e o programa antigo permanece na memória.---Passo 4: Escreva um programa simples — Partida/Parada do motor com intertravamentos Escreva um circuito de controle de motor padrão de três fios — o equivalente em CLP a apertar um botão para fazer algo acontecer.Abra o arquivo PLC_PRG. Declare estas variáveis ​​no painel superior:`PROGRAMA PLC_PRGVARIniciar_PB : BOOL; (* Botão de partida — NÃO, 24 VCC *)Stop_PB : BOOL; (* Botão de parada — NF, 24 VCC *)Motor_Run : BOOL; (* Saída do contator do motor *)Sobrecarga: BOOL; (* Relé de sobrecarga térmica — NF *)FIM_VAR`Mapeie as variáveis ​​de E/S: Clique duas vezes em WAGO 750-341 na árvore de dispositivos. Mapeie Start_PB para %IX1.0 (canal 0), Stop_PB para %IX1.1 e Overload para %IX1.2. Em seguida, clique duas vezes em WAGO 750-430 e mapeie Motor_Run para %QX2.0. Como alternativa, use a tabela de mapeamento de E/S PLC_PRG para uma interface suspensa.Lógica ladder em CODESYS:Arraste os contatos e as bobinas da Caixa de Ferramentas para o degrau. Monte dois degraus.Degrau 1 (selo):`Iniciar_PB Motor_Funcionando----| |----------------------( )----Motor_Run----| |----(ramificação paralela para Start_PB)`Degrau 2 (parada e sobrecarga em série):`Parar_PB Sobrecarga Motor_Funcionando----|/|----------|/|-----------( )----`Clique com o botão direito do mouse nos contatos para alternar entre normalmente aberto (| |) e normalmente fechado (|/|). Adicione uma ramificação paralela clicando com o botão direito do mouse abaixo do contato Start_PB e selecionando Adicionar Ramificação.A lógica é a seguinte: ao pressionar o botão Iniciar_PB, o motor em funcionamento (Motor_Run) é energizado. O motor em funcionamento se isola através de seu próprio contato NA (normalmente aberto). Ao pressionar o botão Parar_PB ou ao acionar o relé de sobrecarga (Overload), o circuito é interrompido e o motor em funcionamento (Motor_Run) é desligado. Esse padrão de três fios se traduz diretamente na fiação física de um contator de partida de motor — você pode testar o CLP (Controlador Lógico Programável) com um contator real sem modificar o código.---Passo 5: Baixe e teste 10. Conecte o 750-8212 ao seu PC com o cabo Ethernet.11. Ligue o controlador. Os LEDs RUN e I/O piscam durante a inicialização. Aguarde até que o LED RUN fique aceso continuamente (cerca de 30 segundos).12. No CODESYS, clique em Online → Login (ou pressione F11).13. Na janela Selecionar Caminho de Rede, clique em Verificar Rede. O controlador aparecerá como `WAGO PFC200 (750-8212) @ 192.168.1.10`. Selecione-o e clique em OK.14. Clique em Sim para baixar o aplicativo.15. O controlador entra automaticamente no modo RUN após a conclusão do download.16. Alternar para o modo Online → Alternar visualização do relógio (F9). Os degraus da escada ficam verdes quando os contatos e as bobinas estão ativos.Sequência de testes:· Faça um curto-circuito momentâneo no pino 1 (Start_PB) com 24 VCC no 750-341. O pino `Start_PB` ficará verde na visualização de monitoramento e o pino `Motor_Run` será energizado.· Faça um curto-circuito momentâneo no pino 2 (Stop_PB) com 24 VCC. O sinal `Stop_PB` fica verde e o sinal `Motor_Run` apaga.· Repita o procedimento com o pino 3 (Sobrecarga) para confirmar se o intertravamento está funcionando.Se o Motor_Run não energizar, verifique a polaridade da fiação no 750-430 — as saídas são configuráveis ​​como fonte/dreno através do terminal comum.---Armadilhas comuns na configuração do WAGO CODESYS 17. Incompatibilidade de firmware. Você baixa o programa, o CODESYS exibe "Aplicativo baixado com sucesso", o controlador reinicia e nada funciona. O firmware do 750-8212 é mais antigo do que o exigido pelo projeto. Verifique a aba Informações na matriz de compatibilidade do CODESYS SP. Atualize o firmware antes do primeiro download.18. Módulo final ausente. Sem o 750-600, o barramento interno nunca inicializa. O LED de E/S pisca em vermelho. Instale o 750-600 na extremidade direita do trilho DIN.19. Incompatibilidade de sub-rede. O CODESYS verifica apenas a sub-rede local. PC em 192.168.0.x, controlador em 192.168.1.10 — a verificação não encontra nada. Verifique se as sub-redes estão corretas ou adicione um IP secundário ao adaptador de rede do seu PC.20. Mapeamento de E/S incorreto. Verifique se Start_PB está mapeado para %IX1.0 (750-341, canal 0) e não para %IX1.1. Um bit invertido está lendo o botão errado. Use a guia Mapeamento de E/S em cada nó do acoplador de barramento.21. Licença de avaliação expirada. O ambiente de execução CODESYS no 750-8212 funciona em modo de avaliação por 2 horas. Após esse período, o controlador para de executar o código do usuário. Adquira uma licença de ambiente de execução (US$ 250 a US$ 350 para o PFC200) e ative-a por meio do Gerenciador de Licenças CODESYS antes de iniciar o sistema.---Lista de verificação para usuários iniciantes · CODESYS 3.5 instalado com a versão correspondente do complemento WAGO.· Firmware do controlador atualizado para a versão 21 ou posterior.· Endereço IP estático atribuído e registrado.· Módulo final 750-600 montado em trilho DIN· Módulos de E/S adicionados na árvore de dispositivos na ordem correta do barramento.· Variáveis ​​declaradas e mapeadas para os endereços de barramento corretos.· A lógica ladder compila sem erros (marca de seleção verde no painel de Mensagens).· PC e controlador na mesma sub-rede· Login efetuado com sucesso — triângulo verde na barra de status· Teste do botão de pressão aprovado: Iniciar energiza, Parar desliga, Sobrecarga mantém· Licença de tempo de execução ativada ou período de avaliação indicadoPróximos passos: Adicionar módulos analógicos (750-455, 750-456) para feedback dos sensores. Configurar a segunda porta Ethernet do 750-8212 para isolamento da rede da planta. Configurar um painel WebVisu para monitoramento remoto. Implementar Modbus TCP mestre/escravo para comunicação com um inversor de frequência.Para todas as peças da série WAGO 750 — controladores, módulos de E/S, fontes de alimentação e acessórios — consulte o estoque e os preços atuais em tztechio.com/plc. Temos equipamentos de automação WAGO novos e seminovos certificados com certificações CE e UL, prontos para envio.--------------------------------------------------------------------------------------------------------------------🏢 Sobre a TZ Tech A TZ Tech é uma fornecedora líder de componentes para automação industrial, elétrica, instrumentação e telecomunicações. Somos especializados em obter peças de estoque de distribuidores, prontas para envio, o que nos permite oferecer preços altamente competitivos e prazos de entrega curtos. Graças ao nosso extenso estoque, podemos até mesmo encontrar peças raras e descontinuadas, difíceis de achar em outros lugares. 🛡️ Nosso Compromisso com a Qualidade Entendemos que a qualidade é sua prioridade máxima. Cada componente passa por um rigoroso processo de triagem e inspeção para que você possa comprar com total confiança. Para peças antigas ou descontinuadas, acreditamos na total transparência e sempre forneceremos um relatório honesto e preciso sobre a condição do produto. Além disso, todas as peças novas vêm com garantia completa de 1 ano. ✉️ Entre em contato  Precisa de um projeto ou de uma peça? Envie-nos sua solicitação hoje mesmo! Nossa equipe se dedica a fornecer uma resposta rápida em até 6 horas (exceto fins de semana).
  • O que é um CLP? Um guia completo para iniciantes sobre controladores lógicos programáveis.
    O que é um CLP? Um guia completo para iniciantes sobre controladores lógicos programáveis. May 08, 2026
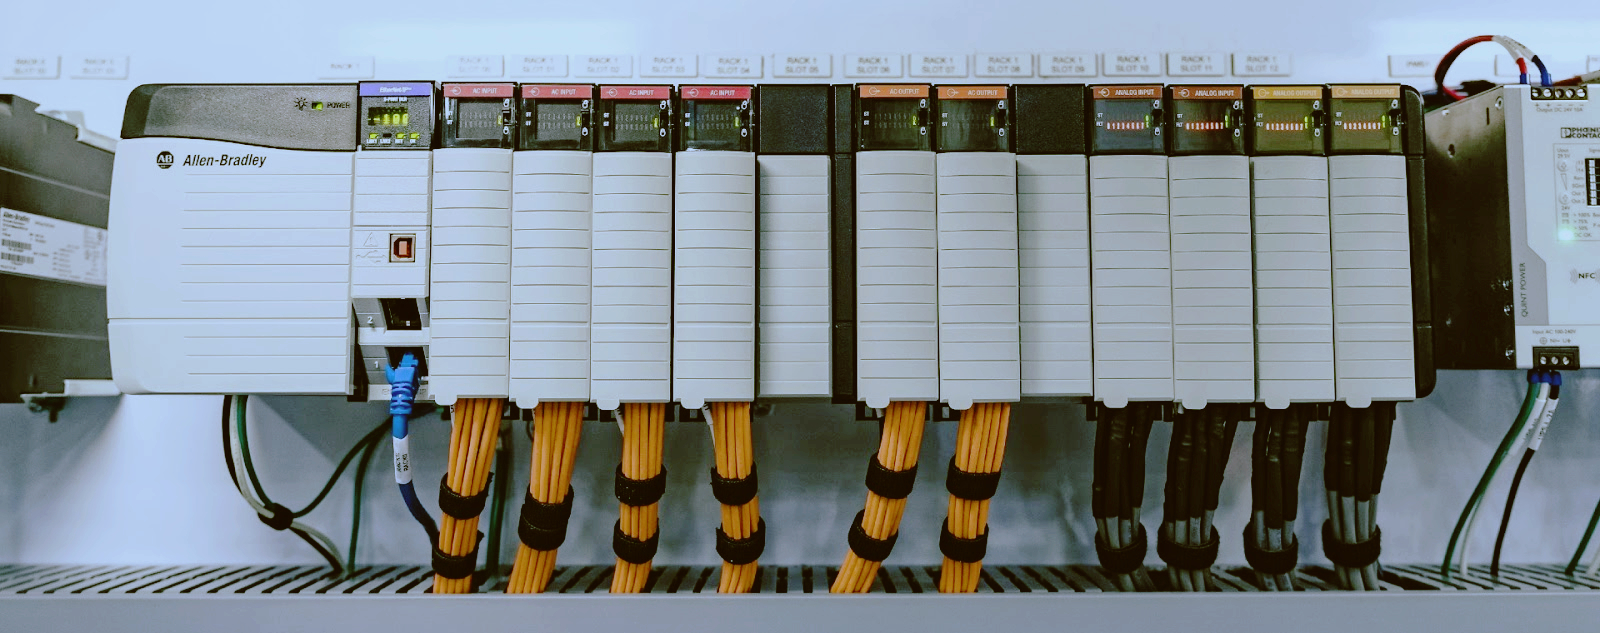
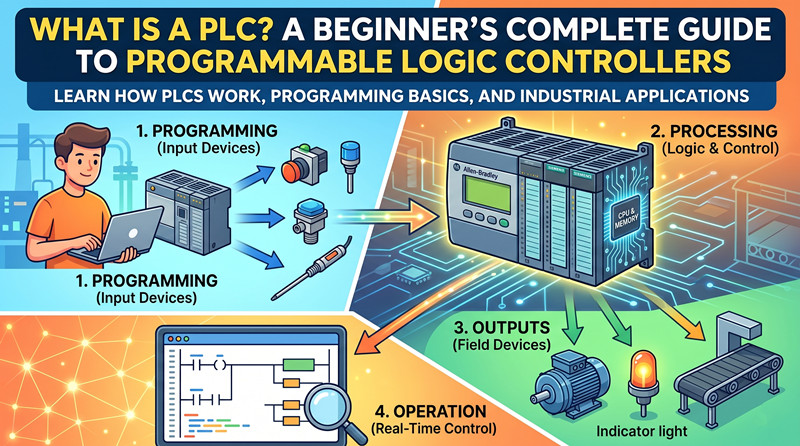
     IntroduçãoUm CLP (Controlador Lógico Programável) é um computador digital robusto de nível industrial, projetado para automatizar processos eletromecânicos em fábricas, máquinas e infraestrutura. Ao contrário dos computadores comerciais comuns, os CLPs são construídos para suportar condições industriais severas: temperaturas extremas, umidade, poeira, ruído elétrico e vibração.A função do CLP é simples: ele lê as entradas, toma decisões com base na lógica programada e controla as saídas. Pense nele como o "cérebro" de uma máquina ou processo — quando um botão é pressionado (entrada), o CLP decide o que deve acontecer (lógica) e ativa um motor, válvula ou indicador (saída).A História: Por que os PLCs foram inventadosAntes dos PLCs, a automação industrial dependia de painéis de relés — grandes gabinetes repletos de centenas ou milhares de relés eletromecânicos, temporizadores e contatores. Os problemas incluíam: a necessidade de refazer a fiação fisicamente para qualquer alteração (levando dias ou semanas), o desgaste mecânico causando tempo de inatividade, a dificuldade de solucionar problemas, a enorme necessidade de espaço e a ausência de capacidade de coleta de dados.Em 1968, a Bedford Associates (posteriormente Modicon) desenvolveu o primeiro CLP (Controlador Lógico Programável) — o Modicon 084 — para a fábrica de transmissões Hydra-Matic da General Motors. O objetivo era simples: substituir os painéis de relés por um sistema eletrônico programável que pudesse ser reconfigurado rapidamente quando a produção mudasse. Em uma década, os CLPs já haviam substituído em grande parte os painéis de relés no mundo todo.Hardware de CLP: Componentes principais1. CPU (Unidade Central de Processamento): O "cérebro" do CLP — um microprocessador que executa o programa de controle, realiza operações aritméticas e lógicas e gerencia a comunicação. As principais especificações incluem tamanho da memória, tempo de varredura (ms), capacidade de E/S e portas de comunicação (Ethernet, USB, RS-232/RS-485).2. Fonte de alimentação: Converte a energia da rede elétrica CA (110 V/220 V CA) nas tensões CC necessárias para a CPU e os módulos de E/S (normalmente 24 V CC). Considerações críticas: potência nominal, redundância para aplicações críticas e faixa de tensão de entrada.3. Módulos de Entrada: Conecte sensores e interruptores à CPU do CLP, convertendo sinais do mundo real em dados digitais. As entradas digitais (24 V CC) aceitam botões de pressão, chaves fim de curso, sensores de proximidade e pressostatos — representando apenas LIGADO (1) ou DESLIGADO (0). As entradas analógicas lidam com sensores de temperatura (RTD, termopar), transdutores de pressão, medidores de vazão e sensores de nível com sinais como 4-20 mA ou 0-10 V.4. Módulos de Saída: Recebem comandos da CPU e controlam atuadores. Saídas digitais (24 V CC, 120 V CA ou relé) controlam válvulas solenoides, contatores, partidas de motores, luzes indicadoras e alarmes. Saídas analógicas acionam inversores de frequência (VFDs), válvulas proporcionais e servomotores com sinais padrão como 4-20 mA ou 0-10 V.5. Rack/Painel Traseiro: A infraestrutura física que mantém todos os módulos do CLP juntos e fornece o barramento de comunicação entre eles.6. Interfaces de comunicação: Os PLCs comunicam-se com IHMs, outros PLCs, inversores de frequência e redes da planta através de protocolos como EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA e conexões seriais (RS-232/RS-485).Como funciona um CLP? O ciclo de varreduraA CPU executa seu programa em um loop contínuo e repetitivo chamado ciclo de varredura. Cada ciclo completo consiste em quatro etapas:Etapa 1 – Leitura de entradas: A CPU lê todos os estados dos módulos de entrada e os armazena na tabela de imagens de entrada (normalmente de 1 a 10 ms).Etapa 2 – Executar o programa: A CPU executa o programa do usuário uma instrução por vez, lendo e escrevendo nas tabelas de imagens de entrada/saída na memória.Etapa 3 – Gravar saídas: Após a execução do programa, a CPU atualiza todos os módulos de saída simultaneamente com os valores da tabela de imagens de saída.Etapa 4 – Manutenção: A CPU executa tarefas internas, incluindo comunicação HMI/PLC, funções baseadas em tempo e diagnósticos.O tempo de varredura típico é de 5 a 20 ms para um programa de tamanho médio; aplicações de alta velocidade podem exigir de 0,5 a 1 ms.Linguagens de Programação de CLP: Os Cinco Padrões IEC 61131-31. Diagrama de contatos (Ladder Diagram - LD) – A linguagem mais popular, especialmente na América do Norte. Projetado para se parecer com esquemas de relés elétricos, tornando-o intuitivo para eletricistas. Ideal para lógica discreta e controle sequencial.2. Diagrama de Blocos Funcionais (FBD) – Utiliza blocos gráficos com conexões de entrada/saída. Cada bloco executa uma função específica — laços PID, operações aritméticas, portas lógicas, temporizadores. Ideal para controle de processos e laços PID.3. Texto Estruturado (ST) – Linguagem de alto nível baseada em texto, semelhante a Pascal ou BASIC. Mais poderosa para processamento de dados complexos, processamento em lote e máquinas de estado avançadas.4. Diagrama de Função Sequencial (DFS) – Linguagem gráfica para definir processos sequenciais — operações que ocorrem em etapas com ações e transições controladas. Ideal para processos em lote e máquinas de embalagem.5. Lista de Instruções (IL) – Linguagem de baixo nível baseada em texto, semelhante à linguagem assembly. Compacta e eficiente, porém menos legível. Ideal para rotinas simples e compactas e sistemas legados.PLC vs. DCS vs. PC IndustrialPLC: Projetado para manufatura discreta (máquinas individuais, linhas de montagem). Tempos de leitura rápidos, hardware robusto. Escala: centenas a milhares de pontos de E/S.Sistema de Controle Distribuído (DCS): Projetado para indústrias de processos contínuos (petróleo e gás, química, geração de energia). Altamente redundante e integrado às variáveis ​​do processo. Escala: de milhares a centenas de milhares de pontos de entrada/saída.Computador Industrial (IPC): Projetado para processamento de dados em alta velocidade, sistemas de visão e algoritmos complexos. Baseado em PC, executa Windows ou Linux com alta capacidade computacional.As fronteiras entre PLC, DCS e IPC tornaram-se significativamente menos nítidas nos últimos anos.Como escolher o PLC certoEtapa 1: Defina a aplicação — máquina individual ou sistema para toda a planta, necessidades de controle de movimento em alta velocidade, requisitos críticos de segurança, número atual e futuro de E/S.Etapa 2: Avalie o ecossistema da marca — Allen Bradley domina nas Américas, Siemens na Europa/Ásia, Mitsubishi no Japão e em mercados sensíveis a custos, ABB para automação de processos.Etapa 3: Considere os custos de software — o hardware geralmente representa apenas 30 a 50% do custo total de propriedade; o licenciamento de software pode ser igualmente caro (Allen Bradley Studio 5000: US$ 5.000 a US$ 15.000 ou mais).Etapa 4: Adequar os requisitos de E/S — calcular as entradas digitais, saídas digitais e sinais analógicos necessários, adicionando uma margem de 20% para expansão futura.Etapa 5: Verificar os requisitos de comunicação — conectividade HMI, integração com a rede da planta (MES/ERP), comunicação com inversores/PLC e capacidade de acesso remoto.Principais marcas de empresas de capital aberto em resumoAllen Bradley (Rockwell Automation)Produtos principais:ControlLogix, CompactLogix, MicroLogix, SLC 500Software de programação:Designer de Logix do Studio 5000Comunicação:EtherNet/IP, ControlNet, DeviceNet, ModbusSite:www.rockwellautomation.comSiemensProdutos principais:SIMATIC S7-1500, S7-1200, S7-300, S7-400Software de programação:Portal TIAComunicação:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UASite:www.siemens.comMitsubishi ElectricProdutos principais:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FSoftware de programação:GG Works3Comunicação:CC-Link IE, Modbus TCP/IP, EtherNet/IPSite:www.mitsubishielectric.comABBProdutos principais:AC500, AC500-eco, AC700Software de programação:Construtor de AutomaçãoComunicação:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenSite:novo.abb.com/plcHoneywellProdutos principais:ControlLogix (através da Honeywell), Experion PKSSoftware de programação:Estúdio ExperionComunicação:EtherNet/IP, Modbus, OPC UASite:www.honeywellprocess.comOmronProdutos principais:NX1P2, NJ501, CP1H, CP1LSoftware de programação:Sysmac Studio, Programador CXComunicação:EtherNet/IP, Modbus TCP/IP, USBSite: www.omron-ap.comEste guia tem fins educativos. Para orientações específicas de aplicação, consulte um engenheiro de automação qualificado ou entre em contato com a equipe de vendas técnicas da TZ TECH. 
  • DOMINANDO OS FUNDAMENTAIS DA FABRICAÇÃO MODERNA: UM GUIA COMPLETO PARA A TECNOLOGIA DE CLP
    DOMINANDO OS FUNDAMENTAIS DA FABRICAÇÃO MODERNA: UM GUIA COMPLETO PARA A TECNOLOGIA DE CLP Apr 23, 2026
     O cenário da produção moderna foi irrevogavelmente transformado por um único dispositivo: o Controlador Lógico Programável, ou **CLP**. Seja você um iniciante na Automação Industrial ou um iniciante na busca por insights avançados sobre a integração da IIoT (Internet Industrial das Coisas), compreender o **CLP** é fundamental para navegar no futuro do chão de fábrica. Este guia explora a mecânica, a programação e a solução de problemas desses robustos computadores industriais que mantêm o mundo funcionando.’linhas de montagem em movimento. A Evolução: De Relés à Lógica Definida por Software Antes da introdução do **CLP** no final da década de 1960, o controle industrial dependia de enormes conjuntos de relés mecânicos. Se um fabricante quisesse alterar uma sequência de produção, os técnicos precisavam refazer fisicamente milhares de conexões.—Um processo demorado, caro e propenso a erros humanos.  O surgimento do primeiro **PLC**, o Modicon 084, revolucionou a indústria ao permitir que a lógica fosse programada via software em vez de fios físicos. Hoje, líderes globais como **Siemens**, **Allen-Bradley** (Rockwell Automation) e **Schneider Electric** levaram essa tecnologia ao limite, criando controladores que não são apenas interruptores binários, mas poderosos centros de dados capazes de realizar cálculos complexos e comunicação de alta velocidade. Decifrando a Programação de CLP: As Linguagens da Automação Para muitos que ingressam na área, a **programação de CLP** é o aspecto mais desafiador, porém mais gratificante, da tecnologia. A norma internacional IEC 61131-3 define cinco linguagens distintas, cada uma adequada para diferentes tarefas dentro da Automação Industrial. 1. Lógica Ladder (LD): A linguagem mais icônica, modelada a partir de diagramas de relés elétricos. É a preferida dos técnicos por ser altamente visual e fácil de monitorar em tempo real.2. Texto Estruturado (ST): Uma linguagem de alto nível semelhante a Pascal ou C. É cada vez mais popular para algoritmos matemáticos complexos e manipulação de dados, sendo a preferida por uma nova geração de engenheiros que se sentem confortáveis ​​com a programação tradicional de TI.3. Diagrama de Blocos Funcionais (FBD): Esta linguagem gráfica permite que os programadores "conectem" blocos de código pré-escrito. É amplamente utilizada em indústrias de processo por marcas como **ABB** e **Honeywell**.4. Diagrama de Função Sequencial (SFC): Ideal para processos passo a passo, como uma sequência de mistura em lote em uma fábrica de alimentos.5. Lista de Instruções (IL): Um estilo de linguagem assembly de baixo nível, atualmente menos comum, mas ainda encontrado em sistemas legados mais antigos. A Revolução da IIoT: Conectando o Chão de Fábrica ao Andar Superior A tendência mais significativa em 2026 é a convergência de TO (Tecnologia Operacional) e TI (Tecnologia da Informação). É aqui que a **IIoT** entra em cena. Os modernos sistemas de **PLC** não são mais isolados. Por meio de protocolos como OPC UA e MQTT, um **PLC** agora pode transmitir dados de desempenho em tempo real diretamente para plataformas em nuvem como AWS ou Azure. Por que isso importa? Para um empresário, significa "Tomada de Decisões Orientada por Dados". Se um controlador **Omron** ou **Keyence** na linha de produção detectar um leve aumento na temperatura do motor ou um atraso de milissegundos no tempo de ciclo, esses dados são instantaneamente analisados ​​por IA na nuvem para prever uma falha antes que ela aconteça. Essa transição da manutenção reativa para a manutenção preditiva é a marca registrada da Indústria 4.0. Solução de problemas profissionais em PLCs: uma abordagem sistemática Até mesmo os sistemas mais sofisticados encontram problemas. O domínio da **solução de problemas de CLP** é o que diferencia um engenheiro experiente de um novato. Quando uma máquina para, o **CLP** é sua melhor ferramenta de diagnóstico. Diagnóstico de hardware: Comece sempre pela camada física. Verifique a fonte de alimentação e procure por luzes de "Falha" na CPU. Marcas como **Mitsubishi** e **Delta** possuem indicadores LED intuitivos que podem identificar um módulo de E/S com defeito em segundos.- Monitoramento de Software: Ao conectar-se "online" com o controlador usando softwares como o TIA Portal ou o Studio 5000, você pode ver a lógica sendo executada em tempo real. Se um "degrau" não estiver ficando verde, você pode rastrear a entrada até um interruptor de limite com defeito ou um fio rompido.- Forçar E/S: Esta é uma técnica poderosa, porém perigosa. Você pode "forçar" manualmente a ativação de uma saída para testar uma válvula ou um motor. No entanto, os protocolos de segurança profissionais para **solução de problemas de CLP** exigem que você se certifique de que nenhum funcionário esteja próximo às partes móveis antes de realizar esse procedimento.  
  • ALÉM DO FIREWALL: PROTEGENDO REDES PLC NA ERA DA IIoT E DA COMPUTAÇÃO DE BORDA
    ALÉM DO FIREWALL: PROTEGENDO REDES PLC NA ERA DA IIoT E DA COMPUTAÇÃO DE BORDA Apr 16, 2026
    ALÉM DO FIREWALL: PROTEGENDO REDES PLC NA ERA DA IIoT E DA COMPUTAÇÃO DE BORDAA automação industrial está passando por uma transformação radical. O que antes eram "ilhas de automação" isoladas agora são nós em uma rede global. Enquanto a integração da Controlador Lógico Programável (CLP)Embora a análise baseada em nuvem tenha desbloqueado níveis de eficiência sem precedentes, ela também abriu as portas para ameaças cibernéticas sofisticadas. Para os engenheiros modernos, Programação de PLCNão se trata mais apenas de lógica e timing — trata-se de construir arquiteturas resilientes e seguras que possam resistir ao cenário em constante evolução da espionagem industrial e dos ransomware. A transição de sistemas isolados da internet para sistemas hiperconectadosDurante décadas, a principal defesa de um PLCera o "espaço de ar" — o isolamento físico do chão de fábrica da internet. No entanto, o surgimento de Automação IndustrialA versão 4.0 tornou o espaço de ar uma relíquia do passado. Para aproveitar IIoTBenefícios da Internet Industrial das Coisas (IIoT), como monitoramento remoto e manutenção preditiva, controladores de marcas como Siemens, Allen-Bradley, e Schneider ElectricDeve comunicar-se com sistemas de Planejamento de Recursos Empresariais (ERP) e painéis de controle na nuvem.Essa conectividade cria "vetores de ataque". Uma vulnerabilidade em uma estação de trabalho ou uma VPN mal configurada pode permitir que um invasor acesse o chão de fábrica. Uma vez lá dentro, ele pode modificar o sistema. Programação de PLCAlterar os pontos de ajuste ou até mesmo desativar os intertravamentos de segurança pode levar a falhas catastróficas nos equipamentos ou à paralisação da produção.Entendendo as vulnerabilidades comuns de PLCsPara implementar de forma eficaz Solução de problemas de CLPEm termos de segurança, é preciso entender onde residem as vulnerabilidades. A maioria dos protocolos industriais legados, como Modbus TCP ou as primeiras versões do EtherNet/IP, foram projetados para desempenho, não para segurança. Frequentemente, carecem de criptografia e autenticação, o que significa que qualquer dispositivo na rede pode enviar comandos para o servidor. PLC.As principais vulnerabilidades em sistemas modernos incluem:· Protocolos de comunicação inseguros:Os dados enviados em "texto não criptografado" podem ser interceptados ou falsificados.· Firmware legado:Muitos controladores em uso em campo executam firmware com anos de desatualização, contendo vulnerabilidades conhecidas.· Portas de engenharia desprotegidas:Portas utilizadas para Programação de PLCe os diagnósticos muitas vezes ficam sem supervisão e sem monitoramento. · Gestão de credenciais deficiente:Senhas padrão ou contas compartilhadas entre a equipe de manutenção.· Defesa em Profundidade: Uma Estratégia de Segurança MulticamadasGarantir a segurança de uma fábrica exige uma abordagem de "Defesa em Profundidade". Isso significa contar com múltiplas camadas de segurança, de forma que, se uma falhar, as outras entrem em ação para neutralizar a ameaça.1.Segmentação de Rede e MicrosegmentaçãoA primeira linha de defesa consiste em separar a rede do Sistema de Controle Industrial (ICS) da rede padrão do escritório. Utilizando firewalls industriais e VLANs (Redes Locais Virtuais), é possível garantir que apenas o tráfego autorizado transite entre as redes. PLCe o mundo exterior. Marcas líderes como Contato Phoenixe MoxaFornecer hardware especializado para gerenciar esse limite.2.Implementando protocolos seguros (OPC UA e além)A transição de protocolos legados para alternativas seguras é vital. OPC UAA arquitetura Open Platform Communications United Architecture (OPCA) tornou-se o padrão ouro para comunicações seguras. Automação IndustrialEle oferece suporte a certificados digitais e criptografia, garantindo que o PLCAceita apenas comandos de fontes verificadas.3.Reforçando o hardware do PLCControladores modernos, como o SiemensS7-1500 ou o Allen-BradleyO ControlLogix 5580 vem com recursos de segurança integrados. Isso inclui a capacidade de desativar portas não utilizadas, impor acesso "Somente leitura" para usuários específicos e registrar todas as alterações no sistema. Programação de PLC. O papel da programação de PLCs na cibersegurançaSegurança não é apenas uma questão de rede; começa com a forma como você escreve seu código. Programação de PLCAs práticas podem funcionar como uma última rede de segurança. Por exemplo, os programadores devem implementar "Verificações de Sanidade" na lógica. Se um comando for recebido para mover um motor a uma velocidade fisicamente impossível ou perigosa, o código deve sobrescrever esse comando e acionar um estado seguro.Além disso, os engenheiros devem evitar codificar informações sensíveis diretamente no código. Texto Estruturado (TE)Lidar com blocos de comunicação criptografados é uma tendência crescente entre desenvolvedores seniores de automação. Ao tratar o PLCComo um "dispositivo de borda", você pode processar e limpar dados localmente antes de enviá-los para a nuvem, reduzindo a quantidade de informações confidenciais que saem da fábrica.Solução de problemas em PLCs após um ataque cibernéticoQuando um sistema se comporta de forma errática, a reação inicial costuma ser verificar se há falha de hardware ou erro de programação. No entanto, os sistemas modernos... Solução de problemas de CLPDeve agora incluir "Ciberforense".Sinais de um possível acordo incluem:· Alterações inesperadas no tempo de varredura do controlador.· Registros de diagnóstico mostrando tentativas de login falhas ou solicitações não autorizadas de "Upload/Download".· Valores do sensor fora da faixa normal que não correspondem à realidade física.· Fazer backup regularmente do Programação de PLCE a manutenção de "Imagens de Ouro" (versões limpas e verificadas do código) é essencial para uma recuperação rápida após um incidente. Normas da Indústria: Seguindo o Roteiro da IEC 62443Para empresas que buscam construir uma postura de segurança de classe mundial, o IEC 62443A série de normas é o guia principal. Ela fornece uma estrutura abrangente para ambos os fornecedores (como Honeywellou ABB) e usuários finais para garantir a segurança dos sistemas industriais ao longo de todo o seu ciclo de vida. A adesão a esses padrões está se tornando um requisito para contratos B2B de alta complexidade nos setores automotivo e farmacêutico.O Fator Humano: Treinamento e PolíticasNenhuma tecnologia, por mais avançada que seja, pode proteger uma fábrica se um técnico conectar um pen drive infectado a ela. PLCporta de programação. O treinamento de pessoal é o componente mais crítico de Automação IndustrialSegurança. Estabelecer uma política de "Confiança Zero" — onde cada dispositivo e usuário deve ser verificado antes de obter acesso — é a única maneira de se manter à frente das ameaças modernas.Conclusão: Preparando sua infraestrutura de automação para o futuroÀ medida que avançamos cada vez mais na era de IIoTCom a manufatura autônoma, a linha divisória entre TI e TO (Tecnologia Operacional) continuará a se tornar cada vez mais tênue. PLCNão é mais uma caixa "burra"; é um computador sofisticado que exige o mesmo nível de vigilância em segurança que qualquer servidor corporativo.Ao focar na segmentação de rede, a segurança Programação de PLCCom a adesão a padrões globais, você pode transformar seu sistema de automação em uma fortaleza. A cibersegurança não é um projeto pontual — é um compromisso contínuo com a excelência que garante a segurança, a confiabilidade e a rentabilidade de suas operações por muitos anos.  
  • Como as tecnologias Sensepoint XCL e XCD estão remodelando o paradigma da detecção de gases industriais.
    Como as tecnologias Sensepoint XCL e XCD estão remodelando o paradigma da detecção de gases industriais. Dec 22, 2025
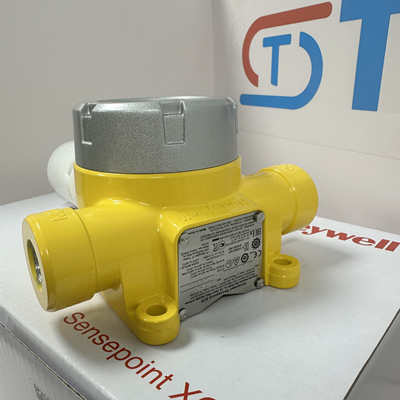
      No cenário atual de segurança industrial e automação altamente integradas, a detecção de gases deixou de ser um "dispositivo de alarme" isolado e se tornou um nó central na rede de sensores de segurança da fábrica inteligente. As séries Sensepoint XCL e XCD foram projetadas especificamente para atender a diferentes ambientes e necessidades de aplicação.   • Série Sensepoint XCL: Excepcional "Guardião de Áreas Perigosas"   A série XCL foi projetada especificamente para áreas classificadas como Zona 1 e Zona 2, sendo ideal para ambientes de alto risco, como instalações de petróleo e gás, plataformas offshore e plantas químicas. Sua principal característica é o design modular: o cabeçote do sensor é separado do corpo do transmissor. Esse design revolucionário significa que, quando a manutenção ou calibração for necessária, não há necessidade de operações complexas de desligamento em áreas classificadas; basta substituir o módulo do cabeçote do sensor pré-calibrado em uma área segura, reduzindo significativamente os riscos, o tempo e os custos de manutenção. A série é compatível com diversos sensores, incluindo sensores de combustão catalítica, eletroquímicos e infravermelhos, e pode detectar gases combustíveis, oxigênio e vários gases tóxicos, tendo obtido rigorosas certificações globais, como ATEX, IECEx e SIL2.   • Série Sensepoint XCD: "Guardiões universais flexíveis de nível industrial"   A série XCD é igualmente potente, mas foi projetada principalmente para a Zona 2 ou ambientes industriais mais amplos, como tratamento de águas residuais, indústria farmacêutica, alimentos e bebidas e túneis. Apresenta um design integrado e compacto, oferecendo excepcional custo-benefício e flexibilidade de instalação. Apesar do design diferenciado, a série XCD herda os rigorosos requisitos de qualidade e estabilidade da Honeywell, fornecendo uma variedade de soluções de detecção de gases e reconhecida por sua forte capacidade anti-interferência e sensores de longa vida útil.   Em resumo, o XCL é uma solução modular projetada para os ambientes mais severos e perigosos, enquanto o XCD é uma opção confiável e econômica que abrange uma ampla gama de aplicações industriais. Juntos, eles formam uma linha de defesa abrangente contra gases explosivos, desde a área central à prova de explosão até as áreas industriais adjacentes.   Na onda da Indústria 4.0 e da manufatura inteligente, a segurança deixou de ser sinônimo de custo e passou a ser uma manifestação essencial da eficiência da produção, da operação sustentável e da responsabilidade social corporativa. Os detectores de gás Honeywell Sensepoint XCL e XCD, com seu posicionamento preciso do produto e ampla capacidade de integração com a automação, estão evoluindo de equipamentos de segurança tradicionais para os "neurônios de detecção de segurança" das fábricas inteligentes.   Resumo da tecnologia de integração Sencepoint XCD Core   Elementos de integração | Recursos oferecidos pelo Sensepoint XCD | Pontos de acoplamento com sistemas de automação   Saída de sinal | 4-20mA HART / Relé (Alarme) | Placas AI e DI para DCS/PLC   Comunicação digital | Modbus RTU (RS-485), alguns modelos suportam Ethernet | Módulos seriais ou de rede para controladores DCS/PLC/SCADA e GDS   Protocolo | Mapeamento claro de registros Modbus (concentração, status, códigos de falha) | Facilmente compatível com os principais sistemas   Fonte de alimentação | Fonte de alimentação em loop ou fonte de alimentação independente | Adapta-se à arquitetura padrão de fontes de alimentação industriais   Cenários típicos de aplicação   * Parque de tanques petroquímicos: O XCD monitora gases combustíveis, o sinal de 4-20mA é conectado ao DCS e o Modbus é conectado simultaneamente a um GDS independente para monitoramento dedicado 24 horas por dia.   * Estação de Tratamento de Esgoto Municipal: O XCD monitora sulfeto de hidrogênio e gases combustíveis, conectado a um CLP de campo via Modbus RTU. O CLP controla o início e a parada do ventilador e envia os dados para a tela SCADA da sala de controle central.   • Fábricas de semicondutores: os XCDs monitoram gases especiais, com sinais integrados ao BMS da fábrica ou a um sistema de monitoramento dedicado, acionando alarmes e ativando capelas de exaustão.   Em resumo, o Sensepoint XCD foi projetado levando em consideração a versatilidade da integração com a automação industrial. Ele não é apenas "um detector", mas um nó de sensoriamento padrão para IoT industrial, que pode ser incorporado de forma flexível em praticamente todas as arquiteturas de automação industrial, desde os tradicionais DCS até a moderna IIoT, transformando dados críticos de segurança em informações úteis.   Os detectores de gás da série SENSEpoint XCD da Honeywell seguem uma convenção de nomenclatura clara, com códigos de modelo que indicam claramente o tipo de gás detectado, a tecnologia do sensor, o método de saída e se um visor está incluído.   A seguir, apresentamos as classificações e exemplos de seus modelos padrão:   --- Classificação e exemplos do Modelo Padrão   1. Classificação por gás detectado e tecnologia de sensores   Este é o método de classificação mais comum.   Tipo de sensor alvo de detecção Modelo padrão Exemplo (Código do sensor) Descrição Combustão catalítica de gás combustível SPXCD-CAT Detecta gases combustíveis como metano e propano com um LEL de 0-100%. Um dos modelos mais comumente usados.   Gases combustíveis: Infravermelho SPXCD-IRC. Utilizado em ambientes com gases residuais ou em situações inadequadas para combustão catalítica (ex.: deficiência de oxigênio) para detectar gases combustíveis específicos.   Oxigênio: SPXCD-O2 eletroquímico. Detecta oxigênio insuficiente (deficiência de oxigênio) ou oxigênio em excesso (enriquecimento de oxigênio), geralmente variando de 0 a 25% VOL.   Gases Tóxicos: SPXCD-CO Eletroquímico. Detecta monóxido de carbono.   SPXCD-H2S. Detecta sulfeto de hidrogênio.   SPXCD-SO2. Detecta dióxido de enxofre.   SPXCD-NO. Detecta óxido nítrico.   SPXCD-NH3. Detecta amônia.   SPXCD-H2. Detecta hidrogênio.   SPXCD-CL2. Detecta cloro.   Compostos Orgânicos Voláteis: Fotoionização PID SPXCD-PID. Detecta baixas concentrações de COVs (como benzeno, xileno, etc.) para monitoramento ambiental ou detecção de vazamentos.   2. Classificação por Saída e Configuração   Esse código, anexado ao código do sensor, determina como ele se conecta ao sistema de controle.   Tipo de saída/configuração Modelo Sufixo Exemplo Descrição   Saída analógica básica - TX Tipo padrão, fornece um sinal analógico de 4-20mA representando a concentração de gás. Método de integração mais básico.   Saída analógica com relé -TXF Baseado em 4-20mA, incorpora um ou dois relés de alarme programáveis ​​(como contatos secos SPDT), que podem controlar diretamente alarmes sonoros e visuais ou pequenos dispositivos.   Com código de exibição local contendo "D", o dispositivo possui uma tela digital integrada, permitindo a visualização no local da concentração em tempo real, do status do alarme e das informações do dispositivo. Por exemplo, um modelo de combustão catalítica com visor pode ser SPXCD-CAT-DTX ou uma variante similar.   Comunicação digital (geralmente padrão ou opcional): A maioria dos modelos XCD suporta comunicação digital Modbus RTU (RS-485) como complemento ou substituto da saída analógica. A ativação do protocolo deve ser confirmada no momento da compra.   Protocolo HART - Alguns modelos suportam o protocolo HART de 4-20mA, permitindo diagnósticos e configurações avançadas sem interromper os sinais analógicos.   Exemplos de modelos completos   A combinação do código do sensor com o código de saída forma o modelo de pedido completo:   1. SPXCD-CAT-TXF   • Objeto de detecção: Gás combustível (princípio da combustão catalítica)   • Saída: 4-20mA + relé de alarme   • Aplicação: Monitoramento de vazamentos de gases combustíveis em plantas químicas e salas de bombas; o relé pode acionar o ventilador diretamente.   2. SPXCD-H2S-DTX   • Objeto de detecção: Sulfeto de hidrogênio   • Configuração: Com tela local (D)   • Saída: 4-20mA   • Aplicação: Monitoramento da segurança do H₂S em estações de tratamento de águas residuais e locais de perfuração de petróleo e gás, facilitando a leitura dos dados pela equipe no local.   3. SPXCD-O2-TX   • Alvo de detecção: Oxigênio   • Saída: 4-20mA   • Aplicação: Monitoramento da concentração de oxigênio antes da entrada em espaços confinados (tanques de armazenamento, túneis, cabines de navios).   4. SPXCD-CO-TXF (Hipotético)   • Alvo de detecção: Monóxido de carbono   • Saída: 4-20mA + Relé de Alarme   • Aplicação: Monitoramento de monóxido de carbono em estacionamentos, salas de caldeiras e oficinas metalúrgicas.   Etapas de seleção recomendadas   1. Determine o gás alvo: Identifique o gás específico a ser detectado (por exemplo, metano, H₂S, CO, etc.).   2. Confirme o alcance e o sensor: Selecione um sensor de combustão catalítica, eletroquímico ou infravermelho com base no tipo de gás e na concentração esperada.   3. Selecione o método de saída:   • Basta conectar o sinal de concentração ao DCS/PLC → Selecionar saída de 4-20mA (-TX).   • Para alarmes sonoros e visuais locais independentes ou controle simples → Selecione o modelo com saída de relé (-TXF).   • Para leituras numéricas no local → Certifique-se de selecionar o modelo com visor (D).   • Para redes multiponto ou transmissão de mais dados → Confirme se a funcionalidade Modbus RTU está ativada.   4. Considere as certificações ambientais: Confirme se o produto possui as certificações ATEX, IECEx, UL, etc., necessárias, com base na área de instalação (área à prova de explosão, área não à prova de explosão).   Nota importante: Os modelos acima são exemplos gerais. Os números de pedido oficiais da Honeywell podem ser mais complexos e precisos, incluindo detalhes como tensão de alimentação, regiões de certificação e acessórios de instalação.   TZ TechFornecimento de hardware para automação industrialMódulos, placas de circuito impresso, inversores de frequência, motores, peças de reposição, etc. Muitos disponíveis, só esperando por você! Sinta-se à vontade para perguntar e conseguir um preço melhor! Bou L Especialista em Vendas Bou.l@tztechautomation.com+86-175 5077 6091
  • Compreensão das comunicações RS-485
    Compreensão das comunicações RS-485 May 13, 2024
    Introdução: RS-485 é um protocolo padrão para transmissão de dados. Ele pode ser usado para estabelecer uma conexão de rede de comunicação de dados de vários nós confiável, de alta velocidade e em tempo real. RS-485 também é chamado de TIA-485. RS-485 é um padrão que define as características elétricas de drivers e receptores utilizados em sistemas de comunicação serial. RS485 é amplamente utilizado em sistemas de controle industrial e pode lidar com até 32 dispositivos em uma única rede. RS-485 é comumente usado em automação industrial para monitorar e controlar PLCs, inversores de frequência variável, DCS, etc. Este artigo apresentará principalmente os princípios básicos, características, fiação e casos práticos de aplicação da comunicação RS-485.   Princípios básicos da comunicação RS-485: RS-485 é um protocolo de comunicação serial assíncrona que permite a comunicação multinó. A comunicação RS-485 é baseada em sinalização diferencial, onde a informação é transmitida através de dois sinais complementares enviados por dois fios (frequentemente chamados de A e B). A diferença de tensão entre os dois fios é o que transmite a informação, não a tensão entre o fio individual e o terra. Isto torna os sistemas RS-485 altamente resistentes ao ruído de modo comum. E pode melhorar a distância e a velocidade de transmissão. O protocolo RS-485 estipula que um nó mestre pode se comunicar com até 32 nós escravos, e a comunicação entre cada nó é coordenada através do nó mestre.   Recursos de comunicação RS-485: A comunicação RS-485 possui características de alta velocidade, confiabilidade, estabilidade, tempo real e baixo custo. Como o RS-485 suporta comunicação multinó, ele elimina a necessidade de mecanismos complexos de encaminhamento de sinal e facilita a expansão da rede. O protocolo RS-485 é padronizado, portanto, problemas de compatibilidade podem ser evitados. Além disso, devido à aplicação da tecnologia de transmissão diferencial, a comunicação RS-485 possui altas capacidades anti-interferência contra interferência eletromagnética. Ao mesmo tempo, a comunicação RS-485 pode garantir a estabilidade e confiabilidade da comunicação quando a distância de comunicação atingir 1,2 quilômetros. Os sinais RS-485 são transmitidos sem confirmação. Interrupções ou interferências em sinais diferenciais podem corromper dados sem serem repetidos ou recebidos; um sistema "dispare e esqueça".   Fiação RS-485: A fiação do RS-485 requer o mecanismo de par trançado conforme mostrado na figura abaixo. Um par trançado composto por um par positivo e negativo de linhas de dados é colocado. Ao mesmo tempo, como o RS-485 usa sinais diferenciais para transmissão, também precisamos fornecer um aterramento de sinal comum adicional para as duas linhas de dados. Para evitar interferência de outros sinais interferentes, podemos adicionar um atenuador resistente a interferências RS-485 no meio da fiação.   Caso de comunicação RS-485: Vamos considerar um exemplo simples de uma rede RS-485 com um dispositivo mestre e dois dispositivos escravos. Estado inativo: Quando não há nenhum dispositivo transmitindo, a linha está em estado inativo. Neste estado, a tensão diferencial entre a linha A e a linha B é zero. Transmissão Mestre: Quando o mestre deseja enviar dados, ele altera a diferença de tensão entre as linhas A e B. Por exemplo, um “1” pode significar que A tem uma tensão mais alta que B, e um “0” pode significar que B tem uma tensão mais alta que A. O que o escravo receberá: Todos os dispositivos da rede, incluindo o escravo, monitorarão continuamente a diferença de tensão entre as linhas A e B. Quando detectam uma mudança, eles a interpretam como alguns dados. Resposta do Escravo: Se o mestre enviar um comando que exija uma resposta do escravo, o escravo esperará até que o mestre complete a transmissão e então alterará a diferença de tensão entre as linhas A e B para enviar sua resposta. Recepção Mestre: O dispositivo mestre, assim como o dispositivo escravo, monitora constantemente a diferença de tensão entre as linhas A e B, para receber a resposta do dispositivo escravo. Retorno ao estado inativo: Após todos os dados terem sido transmitidos, a linha retorna ao estado inativo e a diferença de tensão entre as linhas A e B é zero. Desta forma, os dados podem ser enviados e recebidos pela rede RS-485. É importante observar que todos os dispositivos na rede precisam usar a mesma lógica para interpretar as diferenças de tensão como bits (ou seja, A tendo uma tensão mais alta que B representa “1” ou “0”). Em uma rede com vários dispositivos, cada dispositivo precisa ter um endereço exclusivo para saber quando escutar e quando ignorar o tráfego na linha. Isso geralmente é feito por um protocolo usado no RS-485, como Modbus ou Profibus. Por exemplo, numa rede Modbus, cada mensagem enviada pelo mestre começa com o endereço do dispositivo alvo. Quando os dispositivos veem uma mensagem com seu endereço, eles sabem como processar a mensagem e possivelmente enviar uma resposta. Se o endereço não corresponder ao seu endereço, a mensagem será ignorada.   Resumir: Comparado com TCP/IP, USB, I2C e outros protocolos, embora a velocidade de transmissão do RS-485 não seja particularmente rápida, tem vantagens incomparáveis: pode realizar comunicação de vários nós, tem forte capacidade anti-interferência e tem longa comunicação distância. Essas características não podem ser comparadas a nenhum outro protocolo. Sendo um protocolo de comunicação amplamente utilizado em controle industrial, automação e outras áreas, o RS-485 ainda tem amplas perspectivas para uso futuro.   Fornecimento de hardware de automação industrial TZ Tech, módulos, placas PCB, drives, motores, peças sobressalentes, etc. Muitos disponíveis apenas esperam por você, fique à vontade para pedir para conseguir um negócio melhor!!! Bou L. especialista em vendas Bou.l@tztechautomation.com+86-175 5077 6091  
  • Coisas sobre a Rockwell Automation
    Coisas sobre a Rockwell Automation Apr 24, 2024
    Hoje vamos falar sobre o cavalheiro americano do nosso círculo - Rockwell Automation. Maior e menorComo todos sabemos, a Rockwell Automation sempre se avalia da seguinte forma: A Rockwell Automation é a maior empresa do mundo dedicada à automação industrial e à informação e está comprometida em ajudar os clientes a melhorar a produtividade e o desenvolvimento sustentável do mundo.Sempre que virem a Rockwell Automation se posicionando como a maior empresa de automação industrial e informação do mundo, muitas pessoas de repente terão esta pergunta: A Rockwell Automation é maior que a Siemens, a ABB e a Schneider? ? Haha, na verdade, o que a Rockwell Automation chama de maior refere-se à maior empresa com foco na área de automação em comparação com outras empresas que operam em diversas áreas. No entanto, em comparação com os seus concorrentes do mesmo nível, a Rockwell Automation pode ser considerada a menor empresa em geral.Hoje, a Rockwell Automation, com sede em Milwaukee, Wisconsin, EUA, possui filiais em mais de 80 países, emprega atualmente aproximadamente 22.000 pessoas e alcançou vendas globais de US$ 6,35 bilhões no ano fiscal de 2013. Aquisição da AB para focar nos clientesRockwell era originalmente uma marca bem conhecida nos Estados Unidos e uma empresa industrial bastante antiga. Suas qualificações e longevidade são comparáveis às da General Electric e da Emerson Electric. No entanto, ao contrário destas empresas que estão gradualmente a diversificar-se, a Rockwell No entanto, devido ao contínuo desinvestimento de negócios ao longo da sua história (como a Rockwell Collins na área da aviónica), Weill mudou gradualmente para um único negócio de automação. Em todo o processo de desenvolvimento da Rockwell, a transformação mais importante ocorreu em 20 de fevereiro de 1985, quando a Rockwell International adquiriu a Allen-Bradley (em 1903, Lynde Bradley e o Dr. Stanton Allen fundaram a Compression Rheostat Company com um capital inicial de US$ 1.000. Em 1909, a Compression Rheostat Company foi renomeada como Allen-Bradley Company. Em 1915, as vendas da Allen-Bradley atingiram US$ 86.000.), que também se tornou a maior aquisição na história de Wisconsin. Após adquirir a Allen-Bradley, a Rockwell dedicou todos os seus esforços à expansão de produtos e negócios de automação e obteve resultados gratificantes contando com a marca Allen-Bradley. A AB rapidamente se tornou o pilar central da Rockwell. Em 2002, a Rockwell International mudou seu nome para Rockwell Automation e continuou a negociar na Bolsa de Valores de Nova York sob o codinome "ROK". Em 2003, a marca Allen-Bradley celebrou o seu 100º aniversário.Para a marca adquirida, ela não só não morreu, mas ficou cada vez mais forte com a ajuda do adquirente, tornando-se até mesmo seu core business. Esta também pode ser considerada uma história lendária rara. Estratégia de distribuição limitadaO modelo de vendas da Rockwell Automation também é raro na indústria. Adota uma estratégia de distribuição limitada e insiste em ter apenas um agente em cada região por muito tempo, fazendo com que seus distribuidores, integradores e Rockwell Automation Mantivemos um relacionamento muito benigno e de alta lealdade, e somos um modelo de muito sucesso em a área de automação. Atualmente, a Rockwell Automation possui 15 distribuidores autorizados, 124 integradores de sistemas reconhecidos, mais de 30 parceiros estratégicos Encompass e alianças estratégicas globais na região Ásia-Pacífico na China.Sendo uma empresa cotada em bolsa, a pressão dos acionistas leva-a a continuar a crescer, o seu negócio tem de crescer e os seus lucros têm de crescer. No mercado único de automação, com participação de mercado superior a 60% no mercado norte-americano, a Rockwell Automation escolheu vários rumos. É um negócio de processos, um é de serviços estratégicos e o outro é o mercado OEM. O negócio de processos foi definido como o maior motor de crescimento da empresa. Vantagens técnicas da arquitetura completaEntre os principais fornecedores atuais de PLC e sistemas de informação de manufatura, a tecnologia da Rockwell Automation é a melhor, o que se reflete principalmente na integridade, unidade e natureza voltada para o futuro de sua arquitetura de sistema. Por exemplo, a Rockwell Automation unificou todos os controladores PLC nesta plataforma através do lançamento da plataforma Logix. Seja ControlLogix, MicroLogix ou SafetyLogix, todos eles possuem ferramentas de programação e ambientes de engenharia unificados; além disso, o lançamento do FactoryTalk e a integração com a plataforma Logix também criam um sistema de controle que cobre perfeitamente desde a camada de controle até a camada de informação, e é um sistema de informação global. Olhando para trás, para os seus principais concorrentes na indústria, o problema da integração e unificação de vários produtos sempre foi difícil de resolver, o que trouxe muitos perigos e problemas ocultos aos utilizadores. Além disso, embora sejam líderes em tecnologia, os produtos da Rockwell Automation sempre mantiveram excelente qualidade. No mercado chinês, o preço do PLC da marca AB é topo de gama, mas a sua fiabilidade, retenção da fidelidade dos clientes existentes e outros indicadores são geralmente reconhecidos pela indústria. Muitos disponíveis apenas esperam por você, fique à vontade para pedir para conseguir um negócio melhor!!!Bou L.especialista em vendasBou.l@tztechautomation.com+86-175 5077 6091
  • Controle de movimento (MC) e controle de processo
    Controle de movimento (MC) e controle de processo Dec 22, 2023
    O que é controle de movimento? O controle de movimento (MC) é um ramo da automação, também chamado de controle de arrasto elétrico. A maioria de suas fontes de energia é baseada em motores elétricos. Em outras palavras, o controle de movimento é, na verdade, baseado em motores elétricos para controlar mudanças em grandezas físicas, como deslocamento angular, velocidade e torque. A aplicação do controle de movimento no campo de robôs e máquinas-ferramentas CNC é mais complexa do que em máquinas para fins especiais porque a forma de movimento destas últimas é mais simples e é frequentemente chamada de controle geral de movimento (GMC). O controle de movimento é amplamente utilizado nas indústrias de embalagens, impressão, têxteis e montagem. O controle de movimento é, na verdade, baseado em motores elétricos, e os motores elétricos aqui se referem a servomotores; se apenas um servo motor for utilizado em um conjunto de equipamentos autônomos, neste caso ele focará mais no controle do motor, como posição, velocidade, controle de torque; neste exemplo, o controle de um único motor é apenas uma parte do controle de movimento. O controle de movimento é principalmente para produtos. Pode-se dizer que é um sistema de controle de movimento. O sistema como um todo inclui máquinas (os motores são apenas peças sobressalentes de máquinas), elétricas, software, etc. Ele controla e gerencia a posição e a velocidade das peças mecânicas móveis em tempo real. , de modo que possa ser transformado no controle de movimento mecânico desejado de acordo com o esquema de controle predeterminado. Existem muitos tipos de sistemas de controle de movimento, mas a partir da estrutura básica, o hardware de um sistema de controle de movimento moderno típico consiste principalmente em: computador host, controlador de movimento, dispositivo de acionamento de energia, motor, atuador e dispositivo de detecção de feedback do sensor.   O que é controle automatizado de processos? O princípio do controle de processo automatizado é usar controladores PLC para coletar dados de feedback do sensor e, após analisar e processar esses dados, ajustar, otimizar e controlar vários equipamentos para melhorar a eficiência da produção. Os objetos que controla são geralmente vários tipos de bombas d'água, ventiladores, válvulas elétricas, etc. Todo o sistema geralmente consiste em gabinete de controle PLC, gabinete de distribuição de energia, programa de controle, vários sensores, software de configuração, sistema de monitoramento, etc. A automação de processos é geralmente usada em indústrias de proteção ambiental, como tratamento de esgoto e gases de exaustão, e indústrias de economia de energia. Ele ajusta de forma inteligente vários equipamentos de carga na produção industrial para garantir que eles operem da melhor forma possível para obter economia de energia. Usado principalmente no campo da automação industrial tradicional, é um grande sistema de controle com muitos objetos de controle, como uma linha de produção.   Muitos disponíveis apenas esperam por você, fique à vontade para pedir para conseguir um negócio melhor!!!Bou L.especialista em vendasBou.l@tztechautomation.com+86-175 5077 6091
  • Como escolher entre Siemens PLC e Rockwell PLC? Qual é a diferença entre eles?
    Como escolher entre Siemens PLC e Rockwell PLC? Qual é a diferença entre eles? Nov 20, 2023
    Cada tipo de PLC existente no mercado hoje tem suas próprias vantagens funcionais. Os PLCs da Rockwell (Allen Bradley) e da Siemens (Siemen) são dois dos mais utilizados no mundo, mas existem muitas diferenças importantes entre eles. Vamos dar uma olhada abaixo:Desempenho e disponibilidadeTomar uma decisão entre os dois com base apenas no desempenho não é fácil. Em termos de velocidade, confiabilidade e rendimento, eles são iguais. No entanto, fatores como facilidade de operação e integração são frequentemente pontos diferenciadores a serem considerados.Há muito a ser dito sobre facilidade de uso e interface amigável. Os CLPs Allen-Bradley são conhecidos por possuírem essas duas qualidades, tornando este controlador lógico programável um investimento atraente para qualquer fabricante. A facilidade de uso significa que mesmo técnicos de CLP relativamente inexperientes e sem ampla experiência em programação ainda podem usar CLPs da Allen-Bradley — mas a facilidade de uso não para por aí. A depuração de um CLP Allen-Bradley provavelmente leva menos tempo e esforço do que usar um CLP Siemens.Além disso, os PLCs da Allen-Bradley podem se comunicar de forma eficiente com dispositivos de terceiros e podem importar e exportar tags do Excel para uma interface homem-máquina (IHM) ou banco de dados SCADA.Ainda assim, dependendo do nível de experiência do técnico e da aplicação pretendida, a facilidade de utilização nem sempre é o critério mais importante. A Siemens permite ampla programação e customização de seus PLCs para atender às necessidades específicas do negócio. Naturalmente, isso significa que os técnicos precisarão de um conhecimento mais sólido em programação de computadores para usar e manter efetivamente os CLPs da Siemens, mas as oportunidades que essa personalização apresenta não podem ser subestimadas.HardwareEmbora o consenso geral seja que o PLC Allen-Bradley é a solução mais fácil de usar dos dois, eles podem ficar um pouco aquém em termos de facilidade de instalação em comparação com o Siemens.Ao instalar um CLP Allen-Bradley, você também precisará conectar a fonte de alimentação Allen-Bradley, o rack e a placa adicional para a porta de comunicação segura. Os PLCs da Siemens, por outro lado, conectam-se à maioria das fontes de alimentação padrão de 24 Vcc e possuem portas de comunicação seguras integradas. Finalmente, os CLPs da Siemens vêm com protocolos integrados de acordo com os padrões europeus (ASI, Profinet, Profibus), enquanto os CLPs da Allen-Bradley vêm com protocolos americanos (EthernetIP, ControlNet, DeviceNet, etc.).ApoiarA disponibilidade de suporte é um recurso importante a ser considerado ao adquirir um PLC. A Siemens oferece suporte técnico pós-venda 24 horas por dia, 7 dias por semana, serviços de campo e peças de reposição para seus produtos todos os dias do ano, incluindo quaisquer produtos que se enquadrem em suas categorias de processos e automação de fábrica. A Rockwell também oferece suporte técnico 24 horas por dia, 7 dias por semana para seus produtos, mas não é tão abrangente quanto o que a Siemens oferece, e o nível de suporte gratuito depende da quantidade de hardware instalado. Em ambos os casos, o nível de suporte com o qual você se sente confortável pode ser um fator importante na sua decisão de compra.Qual deles é o vencedor?Claro, é fácil escolher um PLC com base em um ou mais recursos, mas ao tomar uma decisão de compra, é mais importante observar o pacote completo – facilidade de uso e integração, suporte pós-venda e muito mais. Em última análise, o PLC certo é aquele que marca mais caixas para uma determinada aplicação.Determinar um “vencedor” com base apenas na popularidade depende realmente de onde você trabalha. A Siemens PLC é sem dúvida a mais popular na Europa, o que faz sentido, uma vez que a Siemens AG é a maior empresa de produção industrial do continente. Na América do Norte, a Allen-Bradley da Rockwell Automation é de longe o fornecedor de PLC mais popular.
  • Conhecimento do sistema Honeywell PKS (1)
    Conhecimento do sistema Honeywell PKS (1) Sep 05, 2023
    1. Ethernet tolerante a falhas é a rede de controle do PKS. O FTE não apenas fornece recursos de tolerância a falhas, mas também fornece resposta rápida de rede e segurança para aplicações de controle Ethernet industrial.FTE (Fault Tolerant Etherent) Ethernet tolerante a falhas é uma rede única com uma estrutura de rede redundante, implementada através de Driver FTE da Honeywell e equipamentos de rede comercial.As redes FTE incluem switches e cabos redundantes.Topologia: Redes de árvores paralelas duplas conectadas no topo.2. As linhas em cascata (links cruzados) entre os switches formam uma única rede. Equipamento de rede comercial refere-se a switches, placas de rede únicas de porta dupla ou placas de rede duplas de porta única.Tela de detecção de comunicação de rede FTEA tela de detecção é iniciada3. O sistema deve consistir em um controlador, servidor e estação operacional.4. A rede FTE inclui switches e cabos redundantes.Rede em árvore: A rede formada pela conexão à porta A no switch A é chamada de rede A (árvore amarela). A rede formada pela conexão à porta B no switch B é chamada de rede B (árvore verde). Localhost recebe o nó de dados.Estação de operação FLEX (estação F): dados de processo e alarmes e eventos relacionados, bem como outras informações de dados, vêm diretamente do servidor;Existem dois métodos de conexão para configurar o ES-F: Método de conexão fixa (estático): fornece uma conexão dedicada permanente para um ES-F específico. Método de conexão rotativa (Rotary): Fornece uma conexão sob demanda, adequada para quando o acesso operacional em tempo integral não é necessário.Estação de operação do console (estação C): os dados do processo e os alarmes e eventos relacionados vêm diretamente do controlador; outras informações de dados vêm do servidor;Estação operacional de extensão do console (CE): processa dados e alarmes e eventos relacionados, bem como outras informações de dados, todas as informações vêm da estação C.7. Um controlador C300 possui dois IOLINKs. Cada IOLINK suporta até 40 placas IO e um controlador suporta até 64 placas IO. Cada conjunto de controlador C300 suporta até 64 unidades IO (IOU). O controlador C300 deve estar conectado ao firewall de controle. O endereço FTE do controlador principal do controlador C300 é definido como um número ímpar e o endereço do controlador de backup é o endereço do controlador principal + 1.Firewall de controle (CF9) Firewall de controle: Aparece em pares na rede FTE, 8+1 portas, das quais existe uma porta de rede dedicada para conexão ascendente ao switch, e as 8 portas de rede restantes podem ser conectadas ao controlador.Função: Recusa-se a aceitar todas as informações que o controlador não necessita. Se a velocidade da comunicação diminuir, o fluxo de informações sem importância será controlado.8. O controlador C300 consiste em hardware de controlador e software de controle CEE (ambiente de execução de controle), conforme mostrado na figura:
1 2 3 4 5
Um total de 5Páginas
Se inscrever

Continue lendo, mantenha-se informado, inscreva-se e convidamos você a nos dizer o que pensa.

enviar
direito autoral 2026 @ TZ TECH Co., LTD. .Todos os direitos reservados Isenção de responsabilidade: Não somos um distribuidor autorizado ou distribuidor do fabricante do produto deste site. O produto pode ter códigos de data mais antigos ou ser uma série mais antiga do que a disponível diretamente na fábrica ou em revendedores autorizados. Como nossa empresa não é um distribuidor autorizado deste produto, a garantia do fabricante original não se aplica. Embora muitos produtos DCS PLC tenham firmware já instalado, nossa empresa não faz nenhuma representação sobre se um produto DSC PLC terá ou não firmware e , se tiver firmware, se o firmware é o nível de revisão necessário para seu aplicativo. Nossa empresa também não faz declarações quanto à sua capacidade ou direito de baixar ou de outra forma obter firmware para o produto de nossa empresa, de seus distribuidores ou de qualquer outra fonte. Nossa empresa também não faz nenhuma representação quanto ao seu direito de instalar tal firmware no produto. Nossa empresa não obterá nem fornecerá firmware em seu nome. É sua obrigação cumprir os termos de qualquer Contrato de Licença de Usuário Final ou documento semelhante relacionado à obtenção ou instalação de firmware.

Mapa do site | blog | XML | política de Privacidade

Deixe um recado

Deixe um recado
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.
enviar

Lar

Produtos

whatsApp

contato

SUAS CONFIGURAÇÕES DE COOKIES

Além disso, com a sua permissão, queremos colocar cookies para tornar a sua visita e a interação com o slOC mais pessoal. Para isso utilizamos cookies analíticos e publicitários. Com esses cookies, nós e terceiros podemos rastrear e coletar seu comportamento na Internet dentro e fora do super-instrument.com. Com isso nós e terceiros adaptamos super-instrument.com e anúncios ao seu interesse. Ao clicar em Aceitar você concorda com isso. Se você recusar, usaremos apenas os cookies necessários e, infelizmente, você não receberá nenhum conteúdo personalizado. Por favor, visite nossa Política de Cookies para obter mais informações ou para alterar seu consentimento no futuro.

Accept and continue Decline cookies